Artykuł sponsorowany
Jak cięcie wodą utrzymuje tolerancje w grubych detalach metalowych
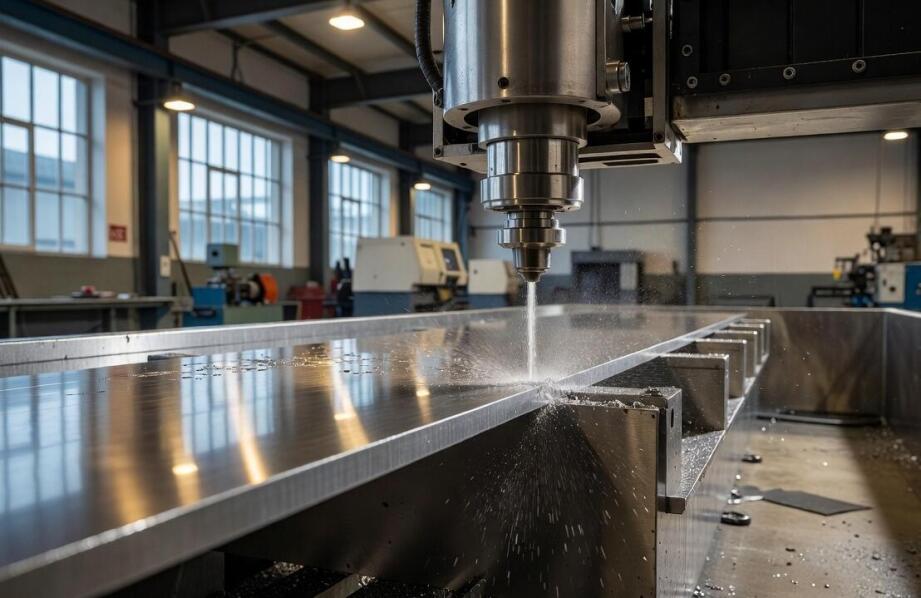
W produkcji zaawansowanych komponentów dla przemysłu obronnego czy energetycznego liczy się każdy ułamek milimetra. Przykładowo, podczas wytwarzania grubych płyt montażowych do systemów uzbrojenia, nawet niewielkie odchylenie może całkowicie uniemożliwić prawidłowe spasowanie części i wymusić kosztowną obróbkę wtórną. W takich sytuacjach inżynierowie chętnie sięgają po technologię strumienia hydrościernego. Przy optymalnych warunkach proces ten pozwala osiągać precyzję rzędu ±0,1 milimetra w cienkich arkuszach, jednak należy pamiętać, że wraz ze wzrostem grubości blachy utrzymanie tak wąskich widełek staje się coraz trudniejsze. Ostateczna dokładność wymiarowa zależy bezpośrednio od konfiguracji maszyny, właściwości obrabianego stopu oraz odpowiedniego zestrojenia układu pomp i dysz.
Jakie parametry determinują ostateczną dokładność?
Osiągnięcie założonej geometrii detalu wymaga precyzyjnego zarządzania kilkoma zmiennymi procesowymi. Kluczową rolę odgrywa ciśnienie wody, które w maszynach przemysłowych nierzadko osiąga pułap 4000 barów. Wysokie ciśnienie bezpośrednio przekłada się na energię kinetyczną strumienia tnącego, co warunkuje czystość i stabilność krawędzi podczas przecinania twardych metali. Równie istotna okazuje się prędkość posuwu głowicy. Zbyt szybkie prowadzenie narzędzia nad materiałem sprawia, że strumień zaczyna odchylać się od pionu, co drastycznie obniża powtarzalność wymiarową w dolnej strefie cięcia.
Kolejnym aspektem pozostaje dobór odpowiedniego ścierniwa. Najczęściej stosuje się naturalny granat o ziarnistości od 60 do 120 mesh. Właściwa gradacja ziaren oraz równomierne natężenie przepływu mieszanki hydrościernej kontrolują tempo erozji, co chroni obrabianą krawędź przed wystrzępieniem. Nie bez znaczenia pozostaje również sam stan techniczny poszczególnych podzespołów. Zużycie rurki miksującej, powszechnie określanej jako dysza tnąca, następuje z każdym przepracowanym cyklem produkcyjnym. Zmiana jej wewnętrznej średnicy o ułamki milimetra powoduje stopniowe poszerzenie szczeliny cięcia. Z tego powodu operatorzy muszą na bieżąco korygować offset narzędzia i regularnie wymieniać materiały eksploatacyjne, aby utrzymać zadaną tolerancję na całej długości wycinanego elementu.
Wpływ grubości materiału i temperatury na geometrię
Podczas cięcia grubych bloków metalowych pojawia się zjawisko tak zwanej stożkowatości, czyli naturalnego ukosowania krawędzi. Wynika ono z fizyki strumienia hydrościernego, który w trakcie penetracji materiału stopniowo traci swoją początkową moc. Grubsze detale wydłużają tor przepływu wody i ścierniwa, co bezpośrednio zwiększa różnicę szerokości szczeliny między wejściem a wyjściem strumienia. Badania technologiczne pokazują, że w arkuszach o grubości 20–25 milimetrów odchylenie krawędzi potrafi sięgać 0,3 milimetra, a przy masywniejszych blokach wartość ta w naturalny sposób rośnie. Nowoczesne centra obróbcze radzą sobie z tym problemem za pomocą głowic pięcioosiowych, które aktywnie kompensują kąt pochylenia strumienia w trakcie pracy maszyny.
Niezaprzeczalną przewagą tej metody produkcyjnej jest jej chłodny charakter. W przeciwieństwie do obróbki laserem czy plazmą, strumień wody nie generuje strefy wpływu ciepła (HAZ). Brak uciążliwych naprężeń termicznych eliminuje ryzyko mikropęknięć oraz paczenia wycinanych elementów wielkogabarytowych. Jest to szczególnie widoczne podczas pracy z arkuszami ze stali nierdzewnej, aluminium oraz trudnoskrawalnych stopów specjalnych. Zachowanie oryginalnej struktury krystalicznej i właściwości mechanicznych metalu sprawia, że detal zachowuje pełną stabilność strukturalną.
Zapotrzebowanie na precyzyjną obróbkę bez wpływu temperatury występuje głównie w sektorach ciężkiego przemysłu, obronności i energetyki. Zlecenia tego typu trafiają do wykwalifikowanych zakładów w różnych regionach kraju. Niezależnie od tego, czy zakłady montażowe wybierają cięcie wodą w Strzegomiu, czy też stawiają na kompetencje specjalistów reprezentujących CFT Precyzja, kluczowym wymogiem pozostaje dbałość o parametry techniczne. Parki maszynowe z wysokiej klasy agregatami pozwalają na obróbkę bloków o grubości sięgającej 200 milimetrów, jednak proces ten zawsze wymaga indywidualnego dostrojenia prędkości do struktury stopu. W przypadku tak grubych elementów zagwarantowanie mikrometrycznych tolerancji jest bardzo trudne, dlatego cięcie planuje się ze stosownym naddatkiem materiałowym.
Kiedy woda wystarczy do zachowania wymiaru?
Wykorzystanie chłodnego strumienia to niezwykle solidny fundament obróbki zaawansowanych komponentów przemysłowych. Technologię tę warto traktować jako docelowy sposób wycinania gabarytów w sytuacjach, w których priorytetem jest ochrona struktury metalu przed uszkodzeniami cieplnymi. Podejście to sprawdza się doskonale przy produkcji ram, pancerzy osłonowych oraz masywnych mocowań infrastrukturalnych, gdzie naturalna chropowatość powierzchni po cięciu w zupełności odpowiada wymogom technicznym.
Warto zachować w tym obszarze pragmatyczne spojrzenie na ciągi produkcyjne i dopasowywać obrane metody do wymogów konkretnego projektu. Jeśli specyfikacja techniczna detalu przewiduje rygorystyczne tolerancje pasowania sworzni czy prowadnic, konieczne staje się włączenie dodatkowych operacji wykańczających. Po wycięciu podstawowego kształtu strumieniem hydrościernym, stalowy lub aluminiowy półfabrykat poddaje się obróbce wiórowej na centrach frezerskich bądź przekazuje do precyzyjnego szlifowania. Taka sekwencja operacji umiejętnie łączy bezstresowe formowanie grubej blachy z mikrometryczną dokładnością klasycznej obróbki skrawaniem.
Kategorie artykułów
Polecane artykuły

Jakie techniki czyszczenia są najlepsze do eliminacji pozostałości kleju?
Wprowadzenie do usuwania kleju jest istotne, aby zrozumieć skuteczne techniki eliminacji resztek po taśmach dwustronnych. W artykule przedstawimy różnorodne metody, które pozwolą na efektywne pozbycie się tego problemu. Zrozumienie natury kleju oraz odpowiednie przygotowanie powierzchni i narzędzi s

Włóknina filtracyjna jako element strategii ekologicznej w zakładach przemysłowych
Włóknina filtracyjna odgrywa kluczową rolę w przemyśle, szczególnie w kontekście strategii ekologicznych. Przyczynia się do redukcji zanieczyszczeń oraz poprawy jakości środowiska. Dzięki innowacyjnym rozwiązaniom filtracyjnym zakłady przemysłowe mogą efektywnie zarządzać odpadami i minimalizować ne